
El secreto está en los agujeros: cómo el taladrado influye en la potencia, el control y la durabilidad de una pala de pádel
AKKERON LAB | La ciencia detrás de tu pala
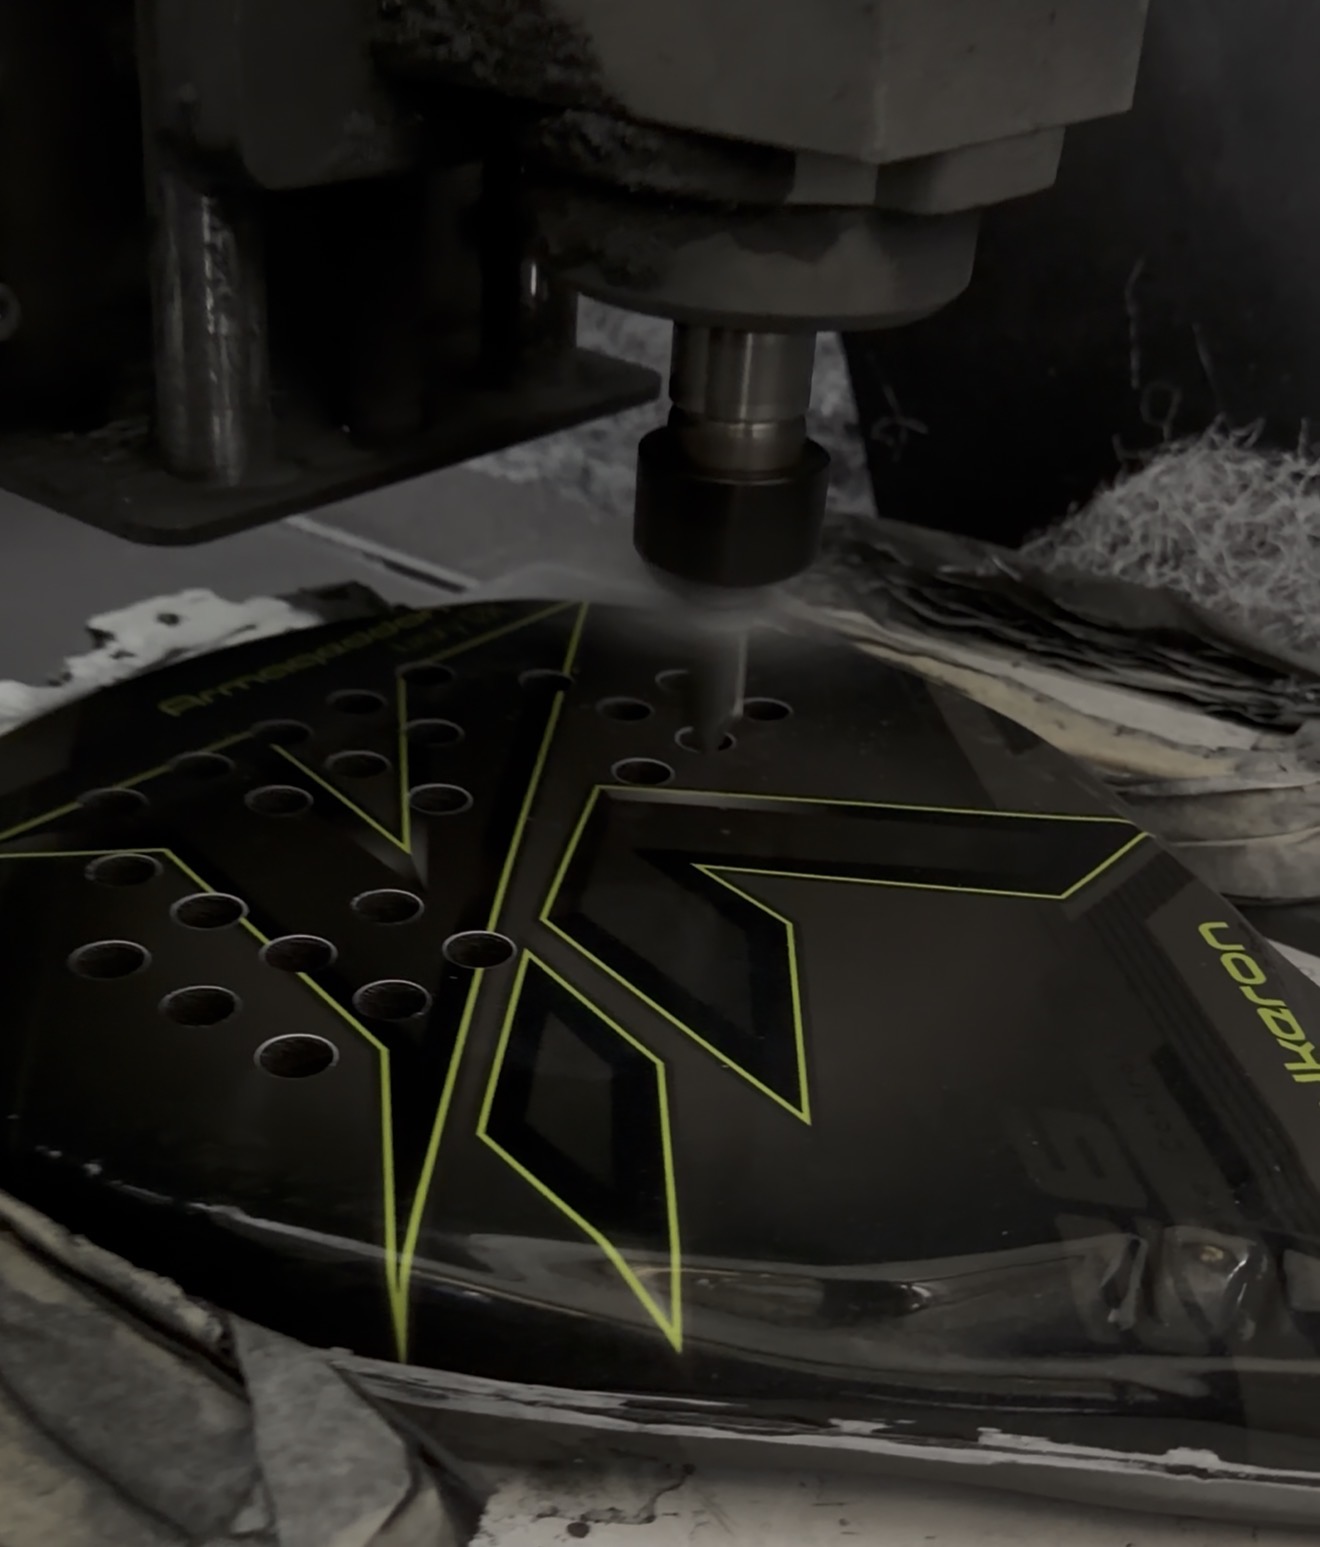
¿Por qué tienen agujeros las palas de pádel?
Los agujeros de una pala de pádel se diseñan para modificar la distribución de material, la masa, la rigidez del plano y el paso del aire. Su efecto real sobre la potencia, el control y la durabilidad depende de su tamaño, posición y calidad de fabricación. En este artículo explicamos cómo se taladra el carbono, por qué puede astillarse al salir la broca y qué diferencias existen entre fabricar con precisión o priorizar únicamente la velocidad.
Introducción
¿Y si una de las operaciones más decisivas en la fabricación de una pala fuera precisamente aquella en la que eliminamos parte de su material? Durante años, la industria ha hablado del carbono 3K, 12K, 18K y de las gomas EVA. Sin embargo, el taladrado del plano merece una atención mucho mayor. El diámetro, la posición, la separación y la forma de los agujeros, así como la precisión del mecanizado, pueden modificar la rigidez, el comportamiento aerodinámico y la durabilidad. Dos palas que comparten molde, carbono y núcleo pueden responder de forma diferente si alteramos su patrón de perforaciones. En AKKERON LAB seguimos profundizando en la tecnología real, diferenciando lo que se puede medir de lo que es simple marketing.
1. Qué ocurre cuando perforamos el carbono
El plano es una estructura compuesta: las pieles exteriores de fibra y resina trabajan con el núcleo de espuma para soportar cargas de flexión, compresión y cortante. Cuando la broca atraviesa el conjunto interrumpe fibras y obliga a las cargas a rodear el agujero. En mecánica se utiliza el factor de concentración de tensiones Kt = tensión local máxima / tensión nominal. Para una placa ideal homogénea, infinita y con un único agujero circular sometida a tracción uniaxial, el factor teórico clásico es 3. No debe trasladarse directamente a una pala real: el carbono es anisótropo, las fibras siguen distintas orientaciones y la carga durante el juego es dinámica. La enseñanza sí es aplicable: cada agujero cambia cómo viajan los esfuerzos por la estructura.
2. La distancia entre agujeros también cuenta
A igualdad de distancia entre centros de 16 mm, dos agujeros de 8 mm dejan un ligamento de 8 mm; dos de 10 mm dejan 6 mm, y dos de 12 mm dejan solo 4 mm. Esto no significa que la resistencia se reduzca en la misma proporción, pero ilustra cómo el aumento del diámetro reduce el material disponible entre perforaciones. La orientación de las fibras, el número de capas y la proximidad a zonas de concentración de carga determinan el resultado. Un diseño de taladrado debe estudiar estas variables antes de definir la estética del patrón.
3. Tensión de plano, rigidez y potencia
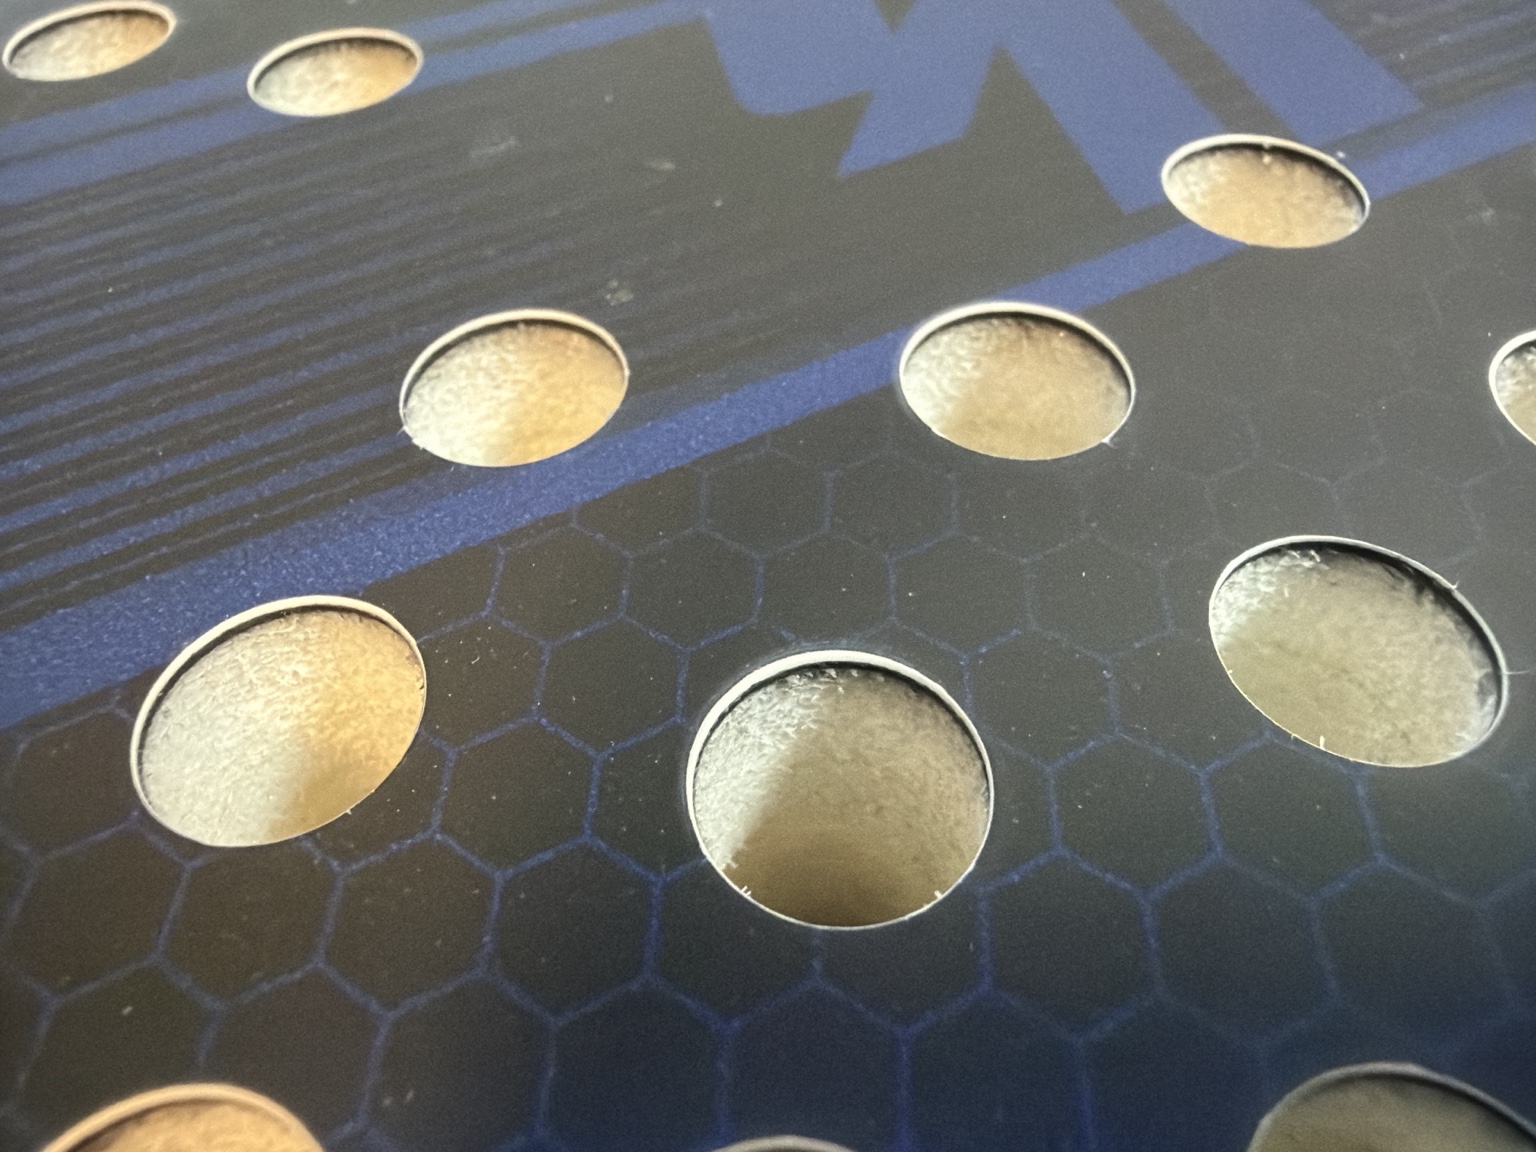
La pala no tiene cuerdas tensadas como una raqueta de tenis. Por ello, cuando hablamos de «tensión del plano» es más preciso referirnos a rigidez estructural y respuesta elástica. Una relación básica es k = F/δ, donde F es la fuerza aplicada y δ la deformación. Cambiar el patrón de perforaciones puede alterar la rigidez local y la masa. Sin embargo, mayor rigidez no equivale siempre a mayor potencia: influyen la velocidad de la pala, su masa efectiva, el núcleo, la restitución y el punto de contacto. La verdadera ingeniería busca equilibrar estos factores.
4. Carbono 3K, 12K y 18K: qué significa realmente
3K, 12K y 18K describen el número aproximado de filamentos por haz, no una escala de resistencia o calidad. A modo de referencia, fibras industriales como T300, T700S, T800S, T1100G y M40S presentan módulos nominales de tracción aproximados de 230, 230, 294, 324 y 377 GPa respectivamente; sus resistencias de tracción también difieren. Son datos de fibra, NO del laminado terminado ni de una pala AKKERON. La facilidad y calidad del taladrado depende de la arquitectura de tejido, orientación de capas, contenido de resina, curado, herramienta y parámetros de corte. Un haz con más filamentos no implica automáticamente mejor resistencia al mecanizado.
5. El momento crítico: la salida de la broca
Cuando la broca entra en el plano corta las primeras fibras. Cerca de la cara de salida, las últimas capas pueden quedar poco apoyadas. Si la herramienta continúa empujando antes de cortarlas, aparecen daños conocidos como delaminación de salida por empuje (push-out delamination), fibras arrancadas, astillado y microgrietas en la matriz. Un daño pequeño puede permanecer invisible después del acabado. Bajo impactos repetidos puede convertirse, según su tamaño, posición y solicitación, en un punto de iniciación de nuevas grietas. Una rebaba superficial no equivale por sí sola a un fallo estructural: hay que inspeccionar y distinguir los defectos.
6. Por qué perforar desde ambas caras puede proteger el plano
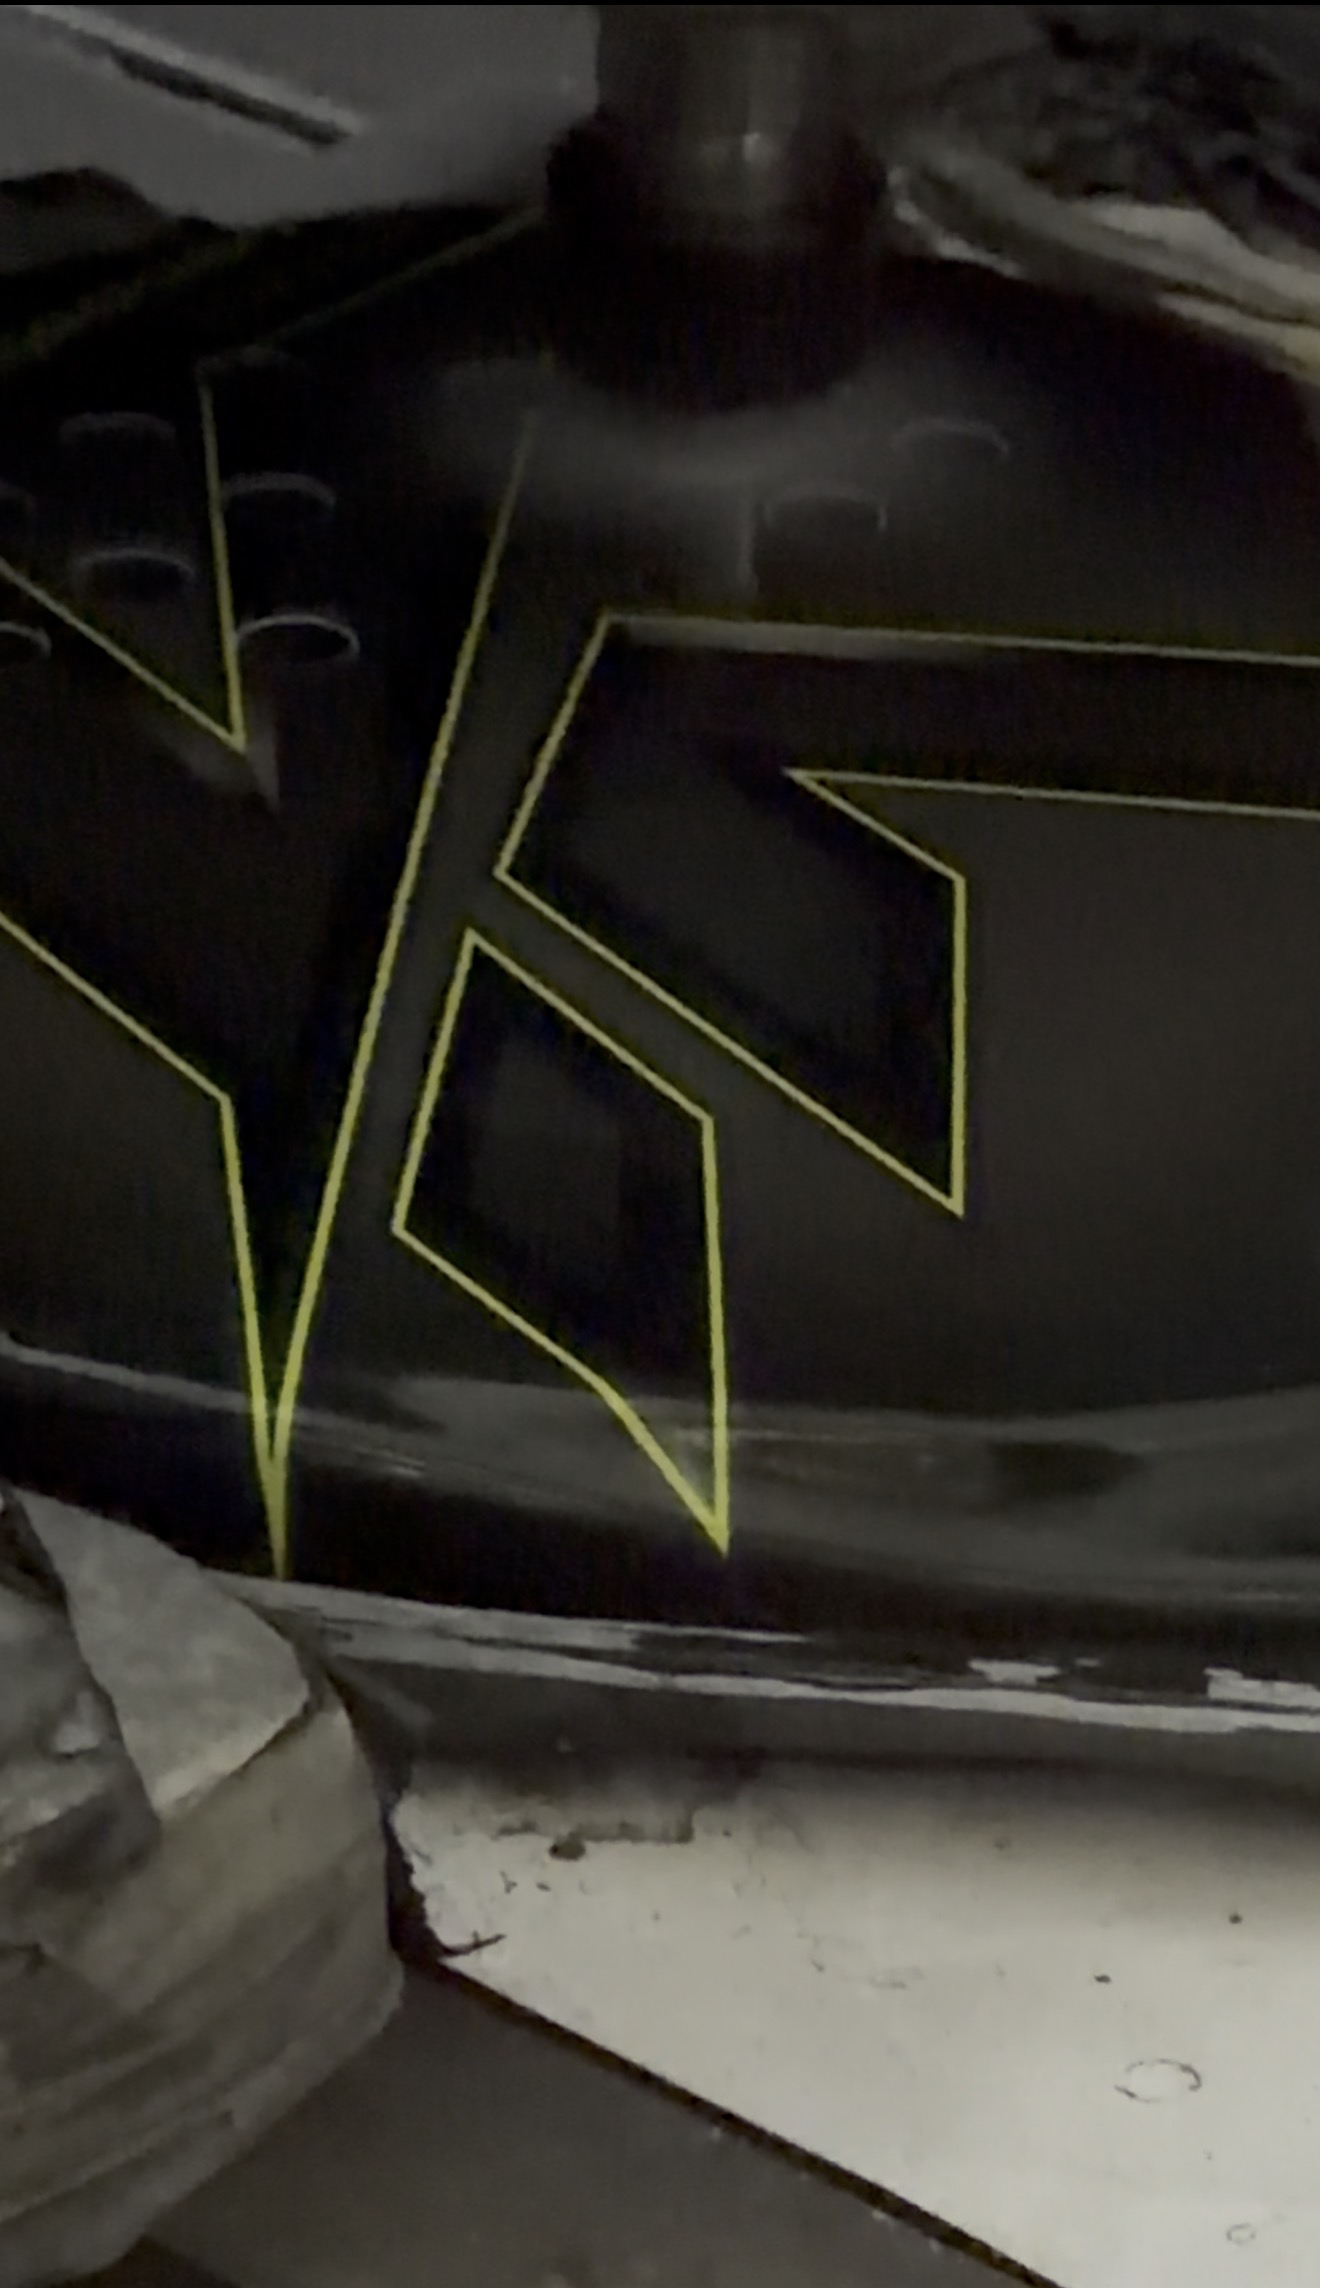
Una estrategia de fabricación consiste en perforar parcialmente desde un lado, girar la pala y completar el corte desde el contrario. Así se controla mejor la entrada de la broca en ambas pieles y se reduce el riesgo de expulsar las últimas capas hacia fuera. El procedimiento exige referencias precisas, buena fijación y control de profundidad para evitar escalones o desalineaciones. No es el único método correcto: con brocas especiales para composites, respaldos adecuados y parámetros de corte validados también se puede conseguir una perforación pasante limpia. El criterio de calidad es el daño real generado, no un ritual de fabricación.
7. El coste oculto del taladrado: ¿velocidad o cuidado?
En grandes producciones, cada operación adicional cuesta dinero. Perforar todas las posiciones en una sola sujeción, sin girar la pala, puede reducir el tiempo de ciclo. Reposicionar una pieza, alinear de nuevo las herramientas, controlar profundidades, sustituir brocas desgastadas e inspeccionar el resultado añade trabajo y coste. Esto explica por qué existe un incentivo económico para acelerar el mecanizado. Pero ahorrar tiempo nunca debería traducirse en introducir daños evitables en el laminado. No sería riguroso afirmar que todos los demás fabricantes trabajan mal o que todos eligen velocidad por encima del cuidado; existen procesos rápidos y excelentes, y procesos lentos defectuosos. Lo criticable es reducir controles o aumentar la velocidad sin validar la calidad de los agujeros. En AKKERON defendemos que la tecnología también reside en respetar el material durante su transformación. Fabricar más rápido no equivale necesariamente a fabricar mejor.
8. Qué revelan los bordes de un agujero
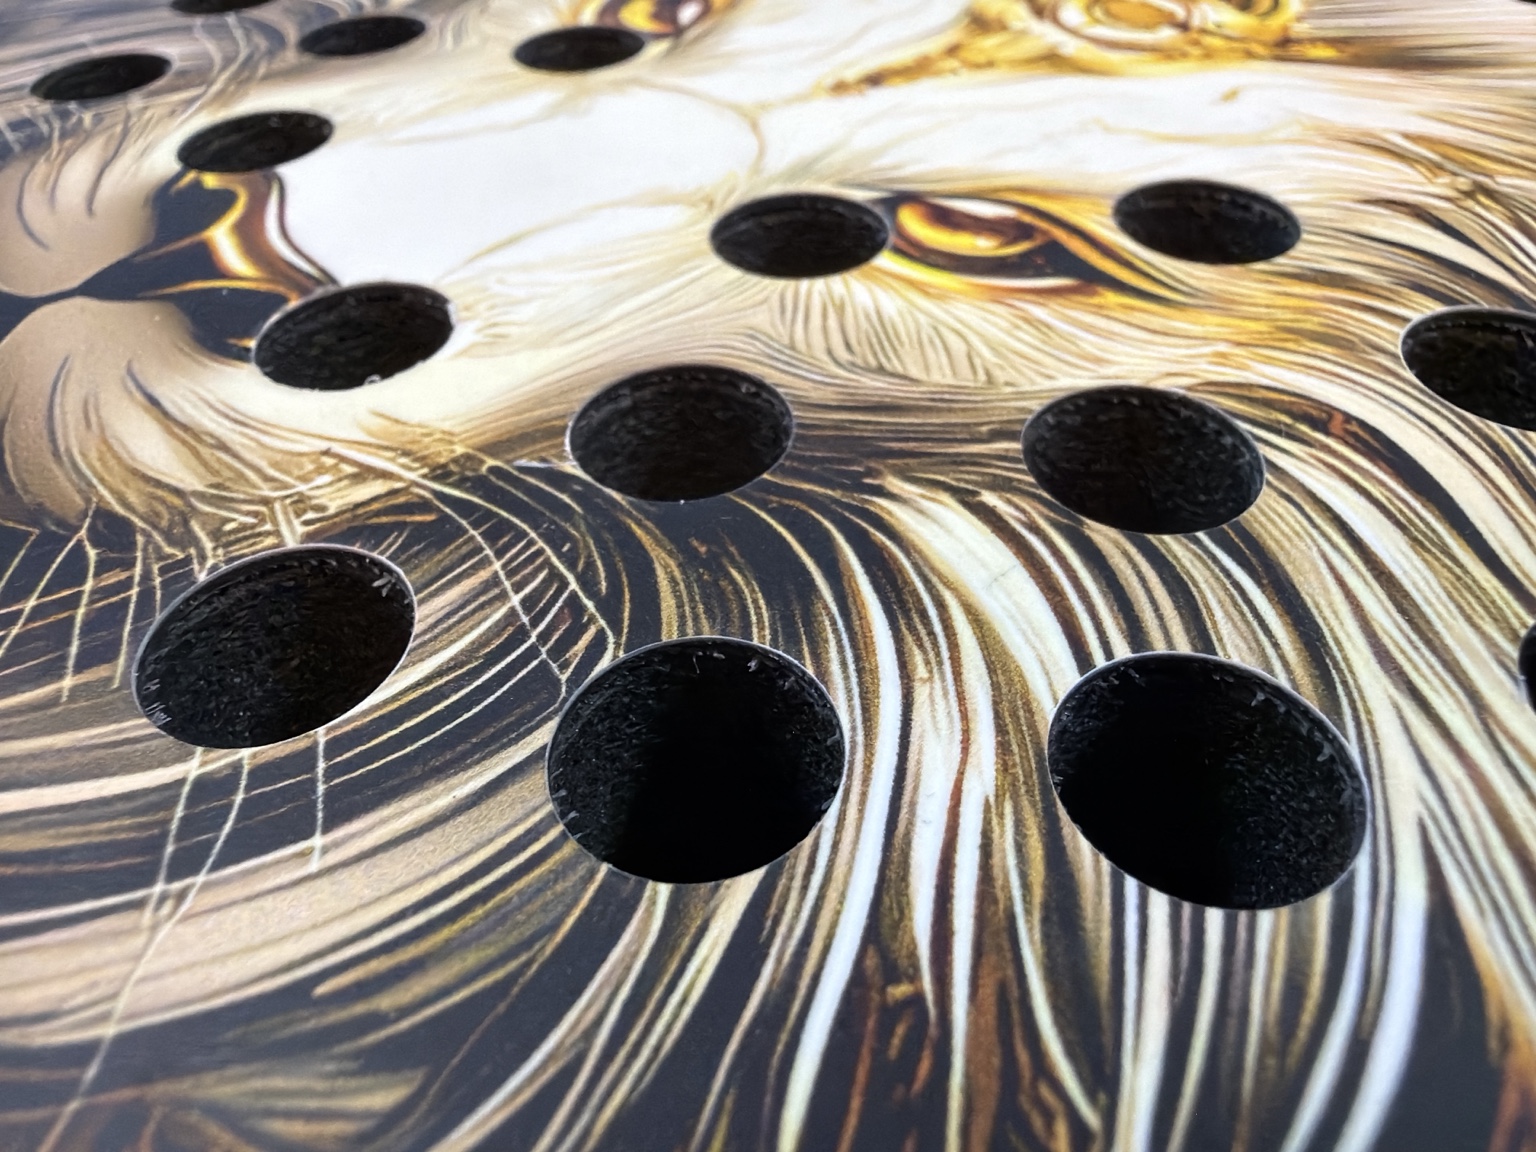
Una perforación limpia y regular es un buen indicador visual de cuidado en el mecanizado. Bordes irregulares, filamentos levantados o desprendimientos de acabado aconsejan revisar el procedimiento. El desgaste de las brocas —el carbono es abrasivo—, la fuerza axial, las revoluciones, el avance y el calor pueden incrementar el riesgo de daños. Pero una superficie visualmente perfecta tampoco certifica la ausencia de delaminaciones internas. Los controles deben ir más allá de la apariencia.
9. Cuánta superficie se elimina
En un ejemplo geométrico hipotético de 60 agujeros circulares sobre un plano de 450 cm²: con diámetro 8 mm se abren 30,2 cm² (6,7 %); con 10 mm, 47,1 cm² (10,5 %); y con 12 mm, 67,9 cm² (15,1 %). Al pasar de 8 a 12 mm el diámetro aumenta 50 %, pero el área abierta crece 125 %. Esto afecta potencialmente a la masa, rigidez y aerodinámica. No es un ensayo de una pala concreta ni permite deducir por sí solo su potencia.
10. Aerodinámica: no basta con contar agujeros
La resistencia al aire puede aproximarse por Fd = 1/2 · ρ · Cd · A · v². A igualdad del resto de variables, duplicar la velocidad cuadruplica la fuerza de resistencia. Los agujeros modifican el paso del aire, las presiones y la estela, pero sus efectos dependen de la forma de la pala, la orientación, el diámetro, la porosidad y la distribución. Más perforaciones no garantizan una mejora lineal. La aerodinámica debe equilibrarse con masa y resistencia estructural, idealmente mediante CFD y ensayos en túnel de viento.
11. Agujeros circulares, ovalados o ranuras
Un contorno circular carece de esquinas agudas. Los agujeros ovalados y las ranuras permiten otras distribuciones de apertura, pero modifican también la continuidad del laminado y la concentración de tensiones según su orientación. Un agujero visualmente espectacular no es necesariamente superior. La comparación precisa simulación estructural y prototipos con materiales equivalentes.
12. Vibraciones, punto dulce y durabilidad
La distribución del material puede alterar los modos de vibración, la rigidez local y la masa efectiva. En un modelo simple, la frecuencia natural depende de la raíz cuadrada de la relación rigidez/masa, pero una pala es un sistema tridimensional con múltiples modos y amortiguamiento. El taladrado puede contribuir a modificar la respuesta en golpes descentrados, aunque no existen reglas universales del tipo «agujeros pequeños en el centro amplían siempre el punto dulce». Para estudiar fatiga y durabilidad deben realizarse impactos repetidos, ensayos de flexión e inspección de grietas y delaminaciones.
13. Cómo probar una tecnología de taladrado
Un desarrollo técnico serio compara prototipos equivalentes y registra su masa, balance y variaciones de fabricación. Ensayos útiles: rigidez en N/mm; velocidades de restitución en m/s; resistencia aerodinámica en N; análisis modal en Hz; resistencia a rotura en N; ciclos de fatiga e inspección del daño en mm². La simulación por elementos finitos ayuda a identificar concentraciones de tensiones y la CFD a estudiar el flujo, pero los resultados requieren validación experimental. Solo así una marca puede afirmar con rigor que su diseño mejora una prestación concreta.
Conclusión: la tecnología también está en lo que quitamos
Un patrón de agujeros no es únicamente decoración ni una manera sencilla de reducir peso. Su diseño y ejecución interactúan con la rigidez, la aerodinámica, la distribución de esfuerzos y la durabilidad. El reto del fabricante es retirar material sin causar daños innecesarios y sin prometer ventajas que no ha demostrado. El consumidor merece saber no solo qué carbono lleva su pala, sino cómo se ha trabajado. Porque la tecnología no está únicamente en lo que añadimos a una pala: también en cómo retiramos material sin comprometer aquello que pretendemos mejorar.
«Fabricar más rápido puede reducir costes. Fabricar con precisión exige conocer el material y controlar cada operación».
Antonio Domínguez
CEO de AKKERON · Más de 22 años de experiencia en el sector del pádel, la fabricación y el desarrollo de palas.
Preguntas frecuentes sobre los agujeros de las palas de pádel
¿Para qué sirven los agujeros de una pala de pádel?
Sirven para modificar la distribución de material y masa y pueden afectar a la aerodinámica y a la respuesta estructural. No existe una relación universal según la cual más agujeros signifiquen siempre más potencia o control.
¿Los agujeros hacen que una pala sea más potente?
El patrón de taladrado influye en la rigidez y la masa, pero la potencia depende además de la velocidad del golpeo, el núcleo, la masa efectiva y la respuesta del conjunto. Debe comprobarse con pruebas comparativas.
¿Puede romperse una pala por un mal taladrado?
Un mecanizado incorrecto puede provocar astillado, microgrietas o delaminaciones alrededor de los agujeros. Algunos de estos defectos pueden favorecer daños bajo impactos repetidos.
¿Es mejor taladrar una pala de carbono desde las dos caras?
Perforar desde ambas caras puede disminuir el riesgo de dañar las capas exteriores, si se controla la alineación. También existen métodos de perforación pasante de alta calidad con herramientas y soportes apropiados.
Más artículos de AKKERON LAB
Amplía estos conceptos en nuestros reportajes sobre las diferencias entre carbono 3K, 12K y 18K, cómo se fabrica una pala de pádel y las mentiras de la tecnología en el pádel. Descubre todos nuestros artículos en AKKERON LAB: Ciencia.
Referencias técnicas y lecturas complementarias
Propiedades de fibra industrial: Toray Carbon Fiber. La comparación de datos de fibra no representa ensayos certificados de la pala terminada. Los cálculos geométricos son ejemplos ilustrativos.